大型製缶加工の一貫生産
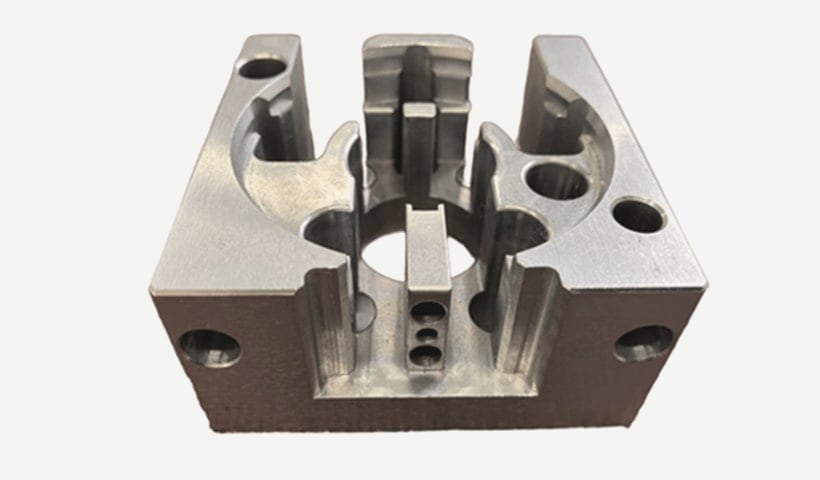
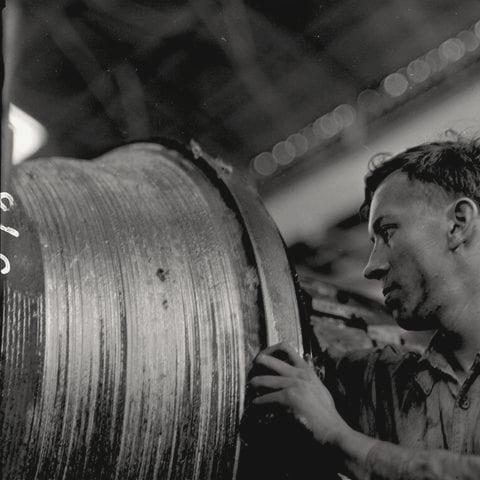
大きい、一点もの、短納期。その三つが同時にやってくる大物加工。溶接の段取りから加工、塗装までを一つの流れにまとめ、品質と納期を両立したプロジェクト。
JOHNAN SOLUTION ARTICLE ↗
機械設備や建設機械、工業機械の大型部品では、搬入・搬出のスペース、溶接による歪み、厳しい平坦度の基準、そして短い納期と材料の調達が、同時に課題になります。
工房Naviは、門型五面加工機や横型マシニングセンタを持つ工房と、溶接・塗装の職人をひとつのチームにまとめました。最大6,200×3,000×1,800mmの大物から、精度0.005mmの精密加工まで。製缶から加工、組立、塗装までをワンストップで受け、国内5拠点のネットワークで材料調達とリードタイムの短縮を両立しています。
大きい、一点もの、短納期。その三つが同時にやってくる。
物理的な制約と受け入れ体制
材料が非常に大きいため、設備の有無だけでなく、搬入・搬出のスペースまで確かめる必要がありました。
溶接の歪みと、平坦度の基準
一点ものの製缶では歪みが出やすく、「同じ品質で、安定してつくれるのか」という不安がありました。
短納期と材料調達の壁
設計に時間がかかるぶん製作期間は短くなりがち。大型部材の調達まで頼めるかも課題でした。
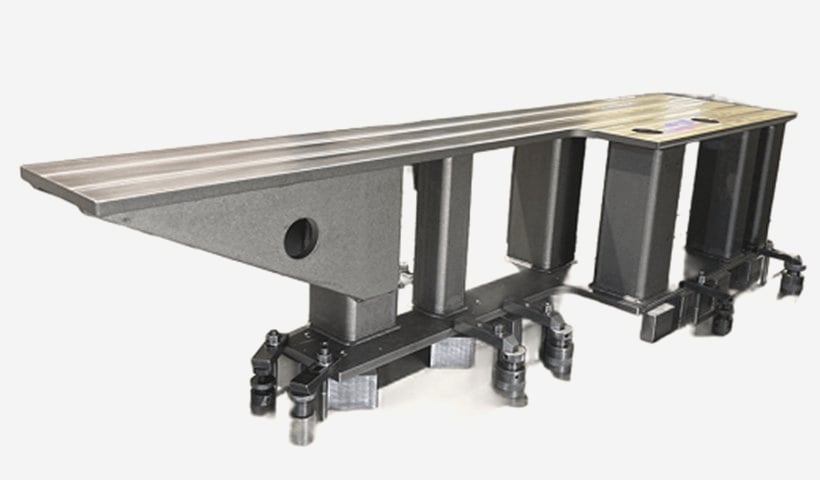
溶接の段取りから、加工・塗装までを一つの流れに。
歪みを抑える溶接の段取り
溶接の順序と拘束の仕方をアオヤマ金属工房と一から組み立て、熱による歪みを最小限に抑えました。
門型五面加工機で一発加工
タカハシ精機の大型設備で、段取り替えを減らしながら高い精度で加工しました。
塗装まで、ワンストップで
ウエダ塗装工業が仕上げと塗装を担当。工場をまたぐ輸送を減らし、納期を守りました。
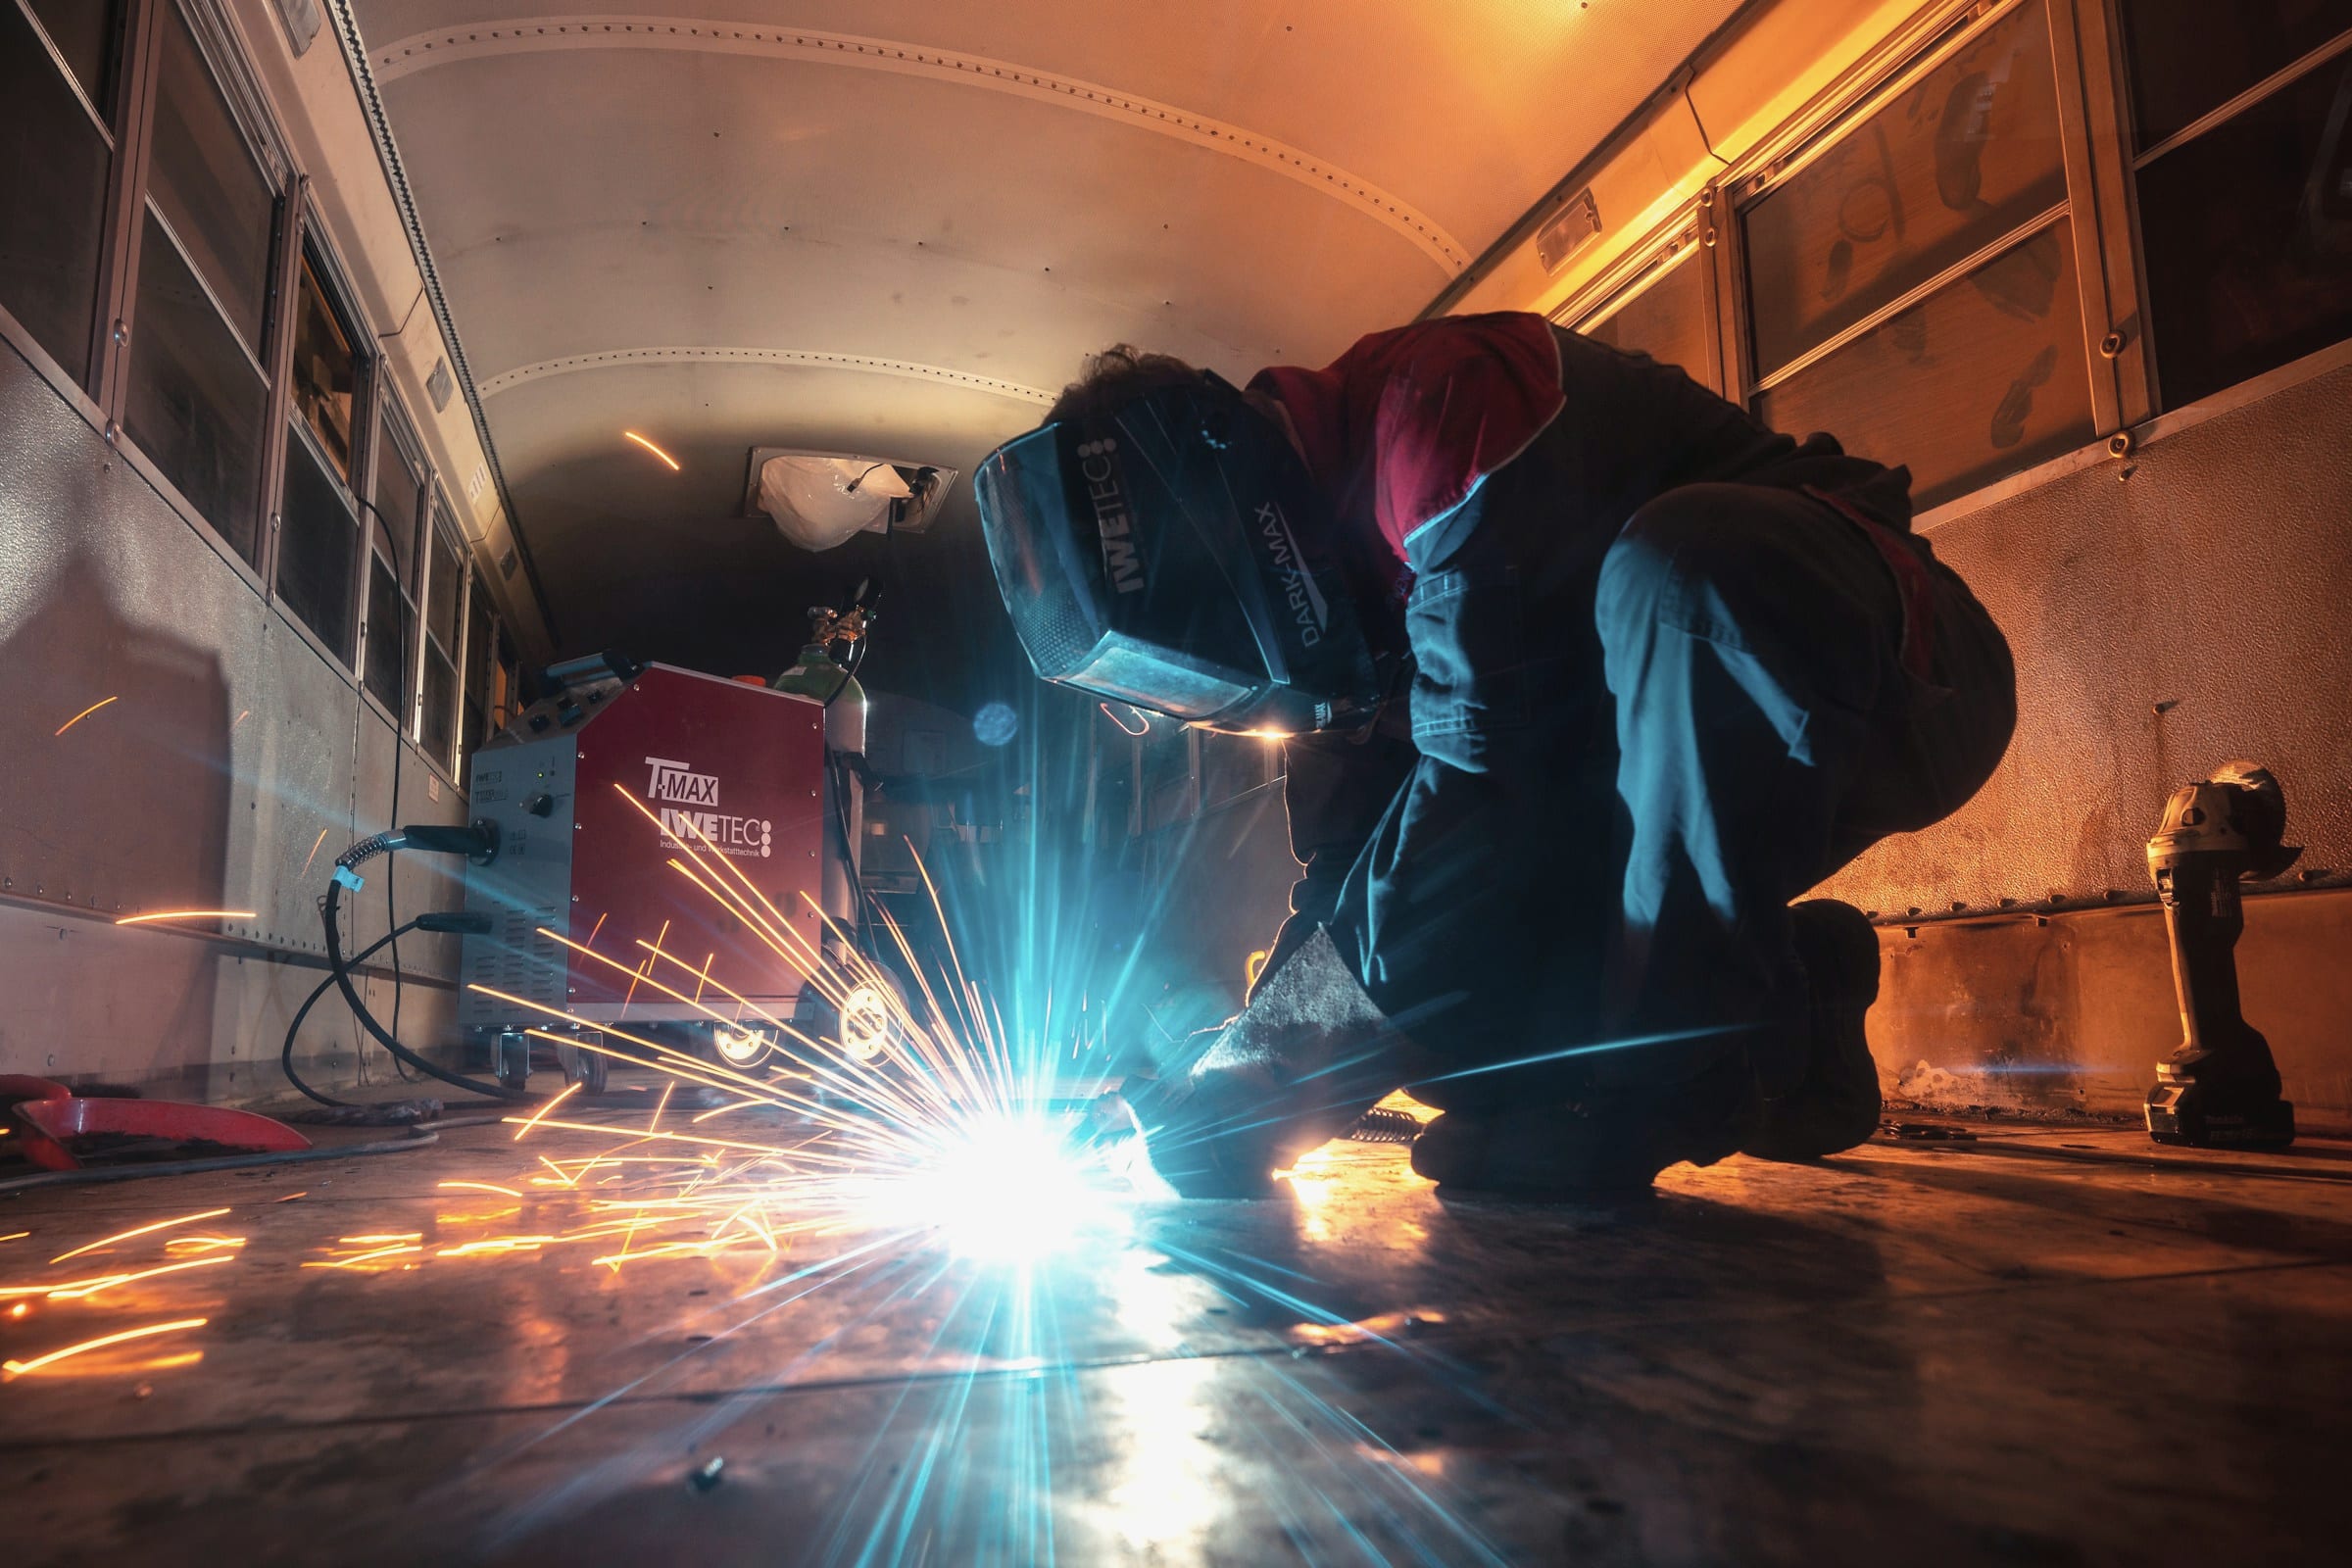
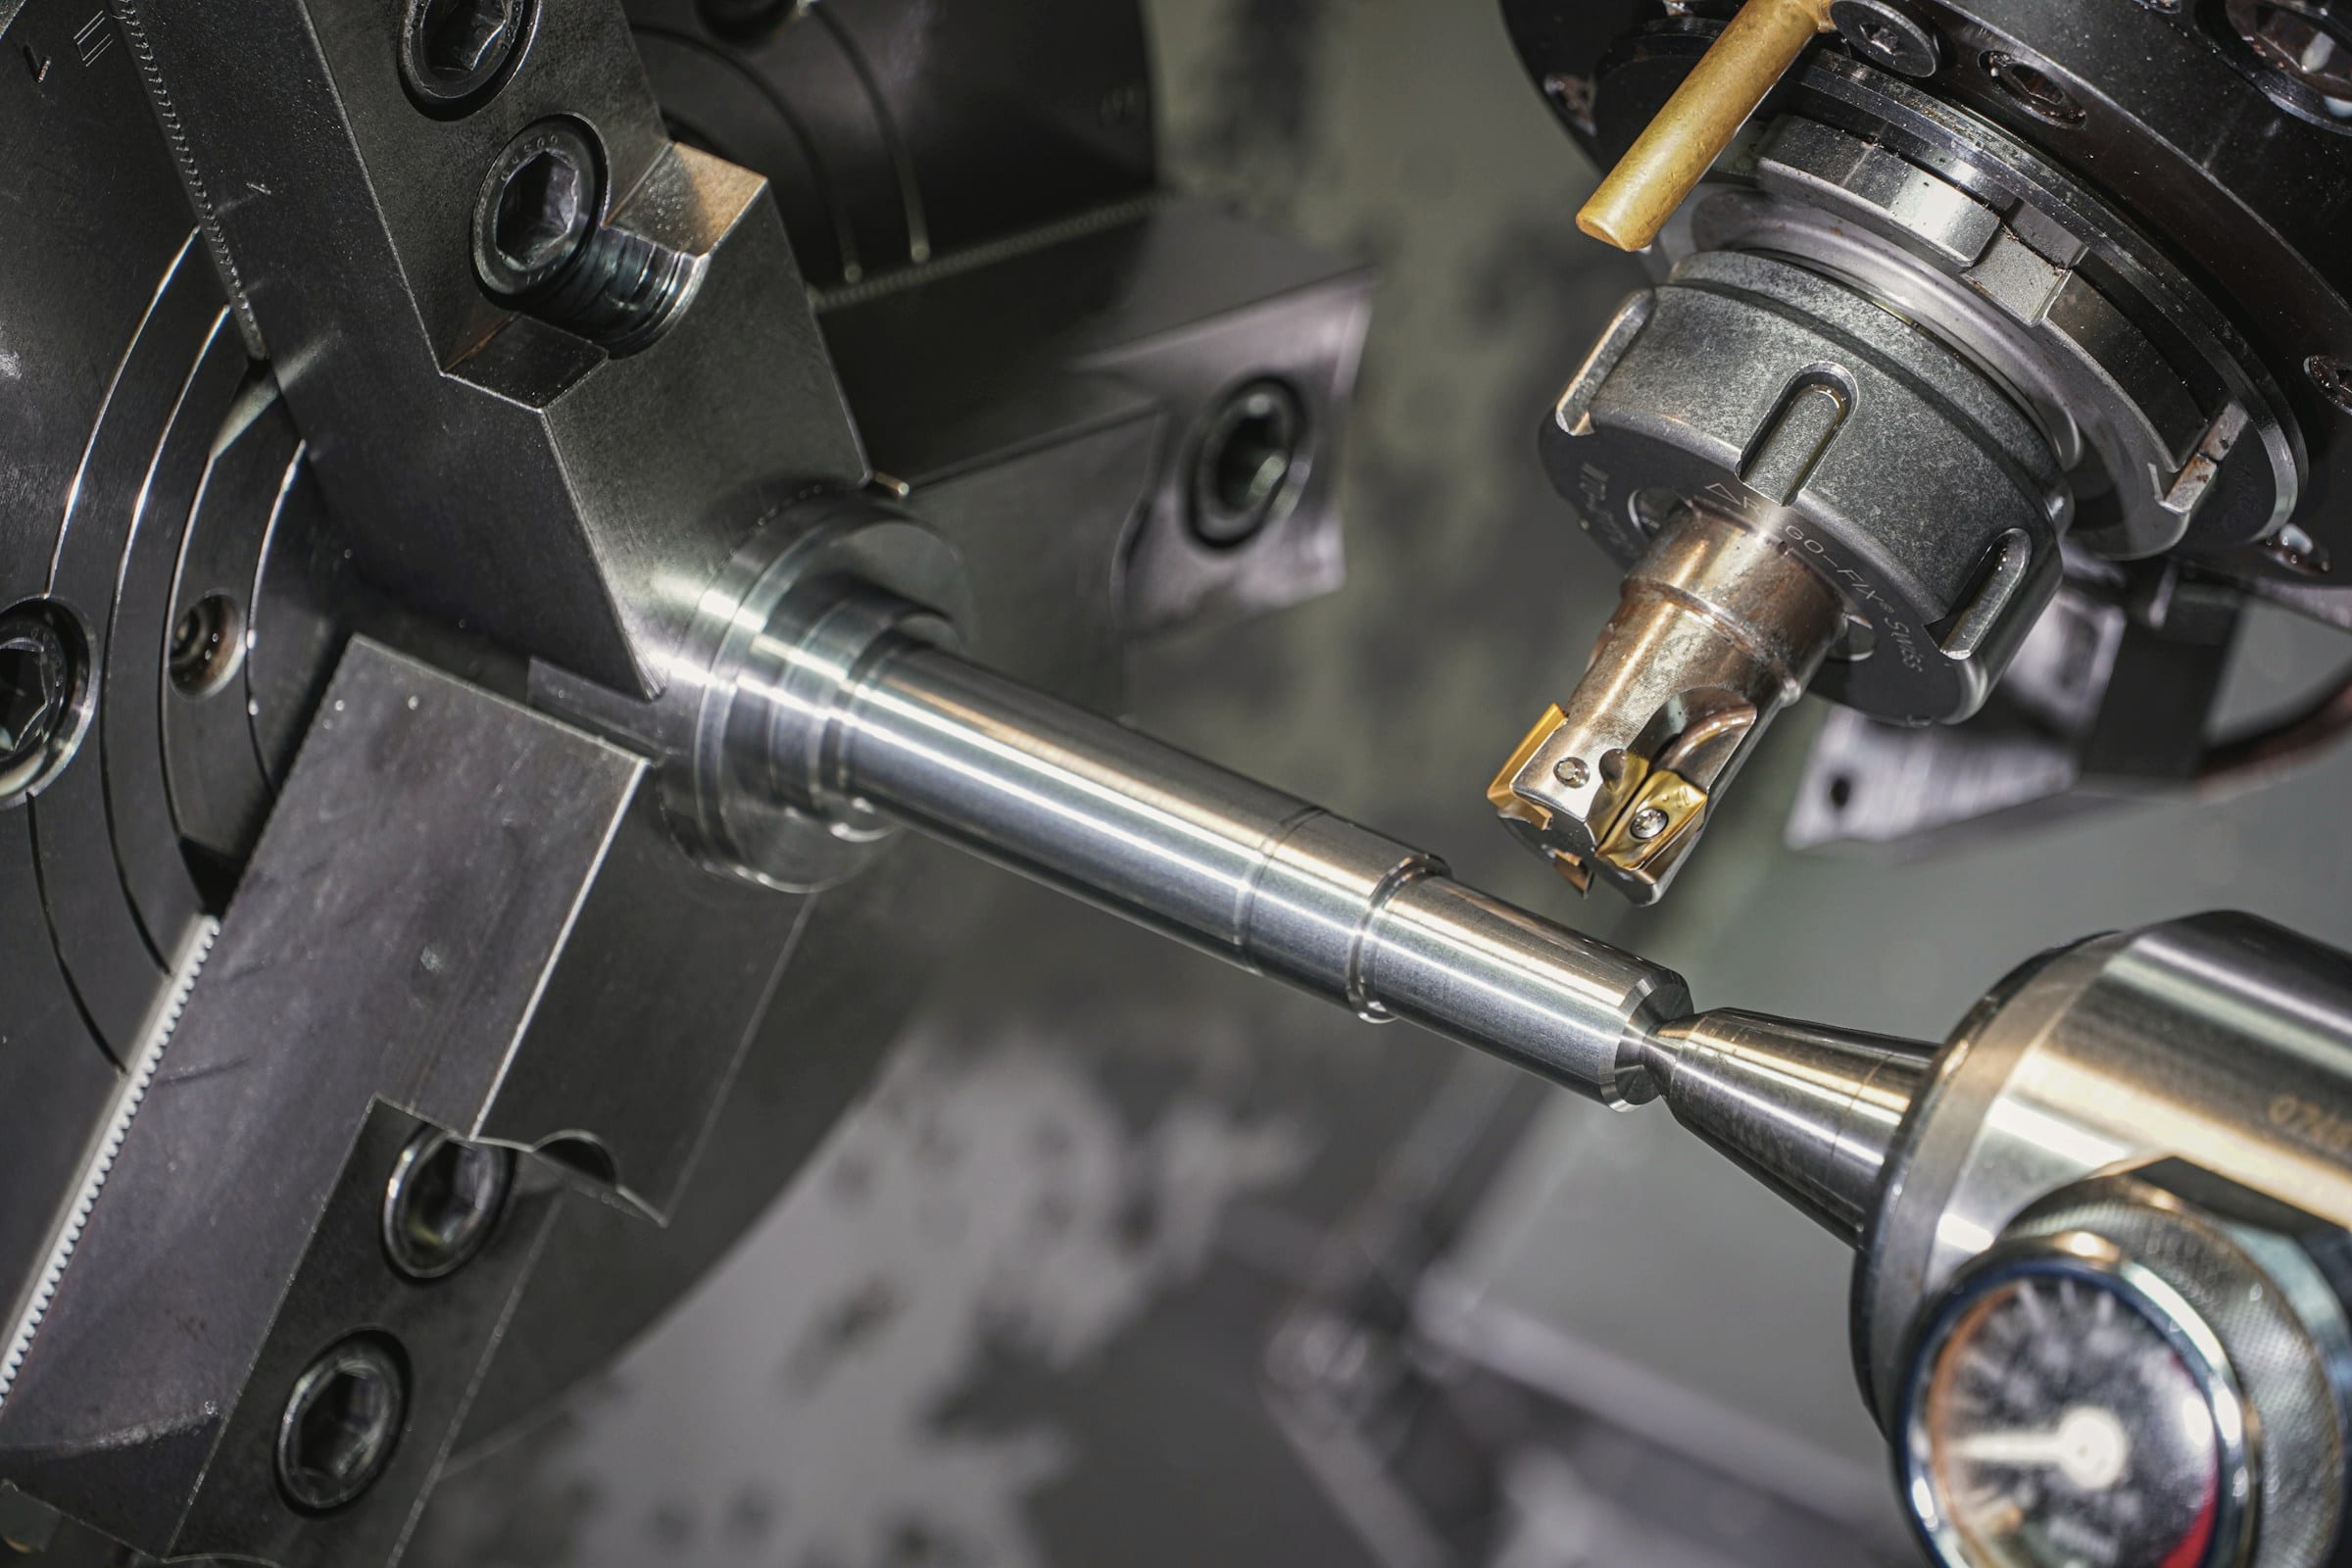
溶接・加工・塗装を、ひとつのチームで
品質と納期を、両方あきらめない。
平坦度の基準をクリア
溶接と加工の段取りを一体で設計したことで、厳しい平坦度の基準を満たしました。
材料調達込みでリードタイムを短縮
見積もりは最短60分、納品は最短1週間。部材の調達まで含めてまとめて受けられます。
5拠点のネットワークで安定供給
国内5拠点・海外1拠点の生産体制で、リスクを分散しながら安定してつくり続けます。
溶接と加工と塗装を別々に頼むと、どこで歪んだのか誰にも分からない。今回は最初から一つのチームで、責任の所在がはっきりしていました。
大物は、溶接する前の段取りで八割決まります。藤井さんとは、図面より先に「どう縮むか」の話をしました。
焼き加減がすべて。職人の勘を、次の人も再現できる手順に書き残すところまでが、僕の仕事です。
- Client
- 産業機械メーカー
- Expertise
- 設備設計・組立
- Tags
- 金属加工, 大物加工, 溶接, 短納期
- Year
- 2025
本事例は、JOHNAN株式会社の公開ソリューション記事をもとに再構成したモックアップです。登場する案内人・職人・お客さまは架空の人物です。